Language
Jeśli potrzebujesz pomocy, skontaktuj się z nami
 0
Uzyskaj wycenę!
0
Uzyskaj wycenę!
Zakład petrochemiczny we wschodnich Chinach wykorzystywał dwa przepływomierze połączone szeregowo w tym samym kolektorze pary nasyconej: miernik wirowy za nim i przepływomierz masowy Coriolisa przed nim. Przez cały miesiąc instrumenty śledziły się w granicach dwóch procent. Następnie instalacja zmieniła obciążenie parą, ciśnienie w kolektorze spadło w ciągu weekendu o prawie cztery bary, a oba odczyty różniły się o jedenaście procent. Miernik wirowy, urządzenie wolumetryczne, stosował stałą gęstość, która została zaprogramowana podczas uruchomienia. Miernik Coriolisa bezpośrednio mierzył masę. Żaden licznik nie był uszkodzony. Błąd miał charakter koncepcyjny: zakład potraktował odczyt objętości tak, jakby był to odczyt masy, bez ponownego badania gęstości.
Każdy inżynier, który pracował z oprzyrządowaniem przepływowym, spotkał się z jakąś wersją tego problemu. Zależność pomiędzy masowym natężeniem przepływu a objętościowym natężeniem przepływu wygląda zwodniczo prosto: jedno równanie, jedna wartość gęstości. Ale gęstość rzadko jest taka, jak mówi tabliczka znamionowa. Błędna konwersja zaburza równowagę materiałową, podważa rachunki pary i energii, marnuje energię, a w skrajnych przypadkach może popchnąć proces do niebezpiecznego stanu operacyjnego.
W tym artykule wyjaśniono, co właściwie mówi każde natężenie przepływu, jak je przeliczyć, co dzieje się z gęstością w rzeczywistych warunkach procesu, które technologie przyrządów mierzą bezpośrednio masę, a które zamiast tego mierzą objętość, a także jak dokonać właściwego wyboru dla danej usługi. Wniosek z góry: przepływ masowy to fizycznie zachowana wielkość, na której opiera się ekonomika i bezpieczeństwo procesu; przepływ objętościowy jest wygodnym wskaźnikiem zastępczym, który jest niezawodny tylko wtedy, gdy gęstość jest znana, stabilna i prawidłowo zastosowana.
Masowe natężenie przepływu to masa płynu przechodzącego przez dany przekrój poprzeczny w jednostce czasu. W praktyce przemysłowej wyraża się go w kilogramach na godzinę, tonach na godzinę lub funtach na minutę. Masa jest zachowywana w zwykłym procesie: nie można jej utworzyć ani zniszczyć w wyniku zmian ciśnienia, temperatury lub fazy. Jeśli wydaje się, że proces traci lub zyskuje masę, w rzeczywistości widzisz zmianę w stanie zapasów, a nie zmianę samej liczby masowej.
Objętościowe natężenie przepływu to objętość płynu przechodzącego przez przekrój poprzeczny w jednostce czasu, w metrach sześciennych na godzinę lub litrach na minutę. Objętość nie jest zachowywana. Ten sam kilogram gazu, który pod ciśnieniem atmosferycznym zajmuje jeden metr sześcienny, przy wyższym ciśnieniu zajmuje ułamek tej objętości. Pompa zapewniająca stałą objętość na obrót będzie zapewniać bardzo różne masowe natężenia przepływu w zależności od gęstości wprowadzanego płynu.
Praktyczna konsekwencja jest prosta i często pomijana: gdy pytanie dotyczące procesu formułuje się w następujący sposób: „ile materiału jest produkowane, zużywane lub przesyłane”, odpowiedź należy odnosić się do masy. Kiedy pojawia się pytanie „jak szybko napełnia się ten zbiornik” lub „jaki jest przepływ w tej rurze wodociągowej”, podstawa objętościowa jest naturalna i właściwa. Pomieszanie tych dwóch kwestii nie jest problemem związanym z jednostkami; jest to problem znaczenia.
| Ilość | Typowe jednostki przemysłowe | Zachowane przy zmianie gęstości? | Bezpośrednio odpowiada |
|---|---|---|---|
| Masowe natężenie przepływu | kg/h, t/h, funty/min | Tak | Ile materiału naprawdę się porusza? |
| Przepływ objętościowy | m 3 /h, l/min, gal/min | Nie | Jaka objętość rury przepływa na godzinę? |
Obie wielkości są połączone gęstością. Aby otrzymać przepływ masowy z przepływu objętościowego, należy pomnożyć przez gęstość płynu w warunkach pracy licznika. Aby uzyskać przepływ objętościowy z przepływu masowego, należy podzielić przez tę samą gęstość. Arytmetyka jest banalna. Problem inżynieryjny polega na określeniu, jakiej wartości gęstości należy użyć, i od tego zaczyna się większość błędów w świecie rzeczywistym.
Gdzie ṁ to masowe natężenie przepływu, Q to objętościowe natężenie przepływu, a ρ to gęstość płynu, zależność jest następująca:
ṁ = Q × ρ , i dlatego Q = ṁ / ρ
Najpierw przeanalizuj płynny przykład. Woda o temperaturze 20°C ma gęstość około 998 kg/m 3 . Lina o długości 20 m 3 Woda przenosi zatem 20 × 998 = 19 960 kg/h, czyli prawie 20 ton na godzinę. Ponieważ gęstość wody zmienia się powoli wraz z temperaturą, przeliczenie to pozostaje ważne przez lata, gdy temperatura jest stabilna.
Weźmy teraz przykład gazu. Powietrze w temperaturze 25°C i pod ciśnieniem atmosferycznym ma gęstość około 1,18 kg/m 3 . Dwadzieścia metrów sześciennych na godzinę tego powietrza to tylko około 24 kg/h. Sprężamy to samo powietrze do ciśnienia bezwzględnego 6 barów, a gęstość wzrasta do około 7,1 kg/m 3 ; ten sam przepływ objętościowy wynosi obecnie około 142 kg/h. Liczba objętości nie uległa zmianie, ale przewożona masa wzrosła sześciokrotnie. Każdy, kto zamieniłby pierwszy warunek na drugą gęstość lub odwrotnie, pomyliłby się o setki procent.
Na tym właśnie polega haczyk w tytule tej sekcji: współczynnik konwersji sam w sobie jest zmienną. W przypadku cieczy zmienia się powoli. W przypadku gazów zmienia się wraz ze zmianą ciśnienia i temperatury. W przypadku pary może się znacznie różnić w niewielkim zakresie ciśnienia.
Istnieje drugi haczyk związany z konwencjami raportowania. W praktyce gazu ziemnego i sprężonego powietrza przepływy często podaje się w normalnych metrach sześciennych na godzinę (Nm 3 /h) lub standardowe metry sześcienne na godzinę (Sm 3 /h). Nie są to prawdziwe objętościowe natężenia przepływu w warunkach liniowych. Są to masowe natężenia przepływu wyrażone jako objętość, jaką zajmowałby gaz w ustalonych warunkach odniesienia: 0 °C i 1,01325 bar dla normalnych metrów sześciennych lub 15 °C lub 20 °C przy tym samym ciśnieniu dla standardowych metrów sześciennych. Liczba podana jako 10 000 Nm 3 /h to przepływ masowy wynoszący w przybliżeniu 7500 kg/h dla typowego składu gazu ziemnego, niezależnie od rzeczywistego ciśnienia w rurze. Dlatego też przeliczenie pomiędzy objętością rzeczywistą, objętością normalną i masą wymaga prawidłowego określenia zarówno warunku odniesienia, jak i rzeczywistego stanu pracy.
Gęstość to masa na jednostkę objętości. Jego zachowanie w warunkach procesu określa, ile błędów pochłoniesz, gdy użyjesz odczytu wolumetrycznego jako zamiennika masy. Różne rodziny płynów zachowują się bardzo odmiennie i ta różnica wpływa na całą logikę wyboru instrumentu opisaną w dalszej części tego artykułu.
Ciecze są prawie nieściśliwe, ale rozszerzają się pod wpływem ciepła. Woda traci około 0,03 procent swojej gęstości na stopień Celsjusza w zakresie temperatur od 10 do 60 ° C; pełny zakres od 10 ° C do 50 ° C zmienia gęstość o około 1,2 procent. To wydaje się małe i często takie jest. Ale na 1000 m 3 /h linii wodnej, błąd gęstości wynoszący 1,2 procent to 12 ton na godzinę błędu ukrytego. Węglowodory rozszerzają się bardziej: lekki olej napędowy zmienia gęstość o nieco ponad 2 procent w temperaturze od 15 °C do 40 °C. W przypadku rozliczeniowego transportu paliw płynnych błąd wynoszący 2% jest całkowicie istotny, dlatego w płozach pomiarowych gęstość mierzy się, a nie zakłada.
Gazy zachowują się zgodnie z prawem gazu doskonałego w pierwszym przybliżeniu: ρ = P × M / (R × T), gdzie P to ciśnienie absolutne, T to temperatura absolutna, M to masa molowa, a R to uniwersalna stała gazowa. Podwojenie ciśnienia bezwzględnego podwaja gęstość. Podniesienie temperatury bezwzględnej z 280 K do 320 K powoduje zmniejszenie gęstości o 12,5%. Rzeczywisty gaz odbiega od prawa idealnego i odchylenie to jest wychwytywane przez współczynnik ściśliwości Z, ale wniosek jakościowy pozostaje niezmieniony: gęstość gazu zmienia się znacznie, gdy zmienia się ciśnienie lub temperatura.
Steam to przypadek szczególny. Gęstość pary nasyconej jest stromą funkcją ciśnienia. Pomiędzy 5 barów bezwzględnych i 10 barów bezwzględnych gęstość pary nasyconej prawie się podwaja, z około 2,67 do około 5,15 kg/m 3 . Wolumetryczny miernik pary skalibrowany do niższego warunku zaniży przepływ masowy o prawie 50 procent, gdy wystąpią wyższe warunki.
| Płyn | Warunek A | Gęstość A | Warunek B | Gęstość B | Zmień |
|---|---|---|---|---|---|
| Woda | 10°C, 1 bar | 999,7 kg/m 3 | 50°C, 1 bar | 988,0 kg/m 3 | -1,2% |
| Lekki diesel | 15°C, 1 bar | 835 kg/m 3 | 40°C, 1 bar | 816 kg/m 3 | -2,3% |
| Powietrze | 20°C, 1,013 bara bezwzgl | 1,205 kg/m 3 | 20°C, 6 barów bezwzgl | 7,14 kg/m 3 | 492% |
| Para nasycona | 5 barów abs | 2,67 kg/m 3 | 10 barów abs | 5,15 kg/m 3 | 93% |
| Gaz ziemny | 1,013 bara abs, 20°C | 0,72 kg/m 3 | 20 barów abs, 20°C | ≈15,3 kg/m 3 | 2030% |
Wzór jest spójny. W przypadku cieczy akceptowalna może być stała gęstość w wąskim przedziale temperatur. W przypadku gazów i pary praktycznie nigdy tak nie jest.
Jeśli przeanalizujesz obliczenia inżynieryjne wspierające typowy zakład procesowy, prawie wszystkie z nich opierają się na masie. Wyjątkiem są nieliczne zastosowania omówione w następnej sekcji, w których objętość jest naturalną jednostką handlową. Zrozumienie, dlaczego masa dominuje w pomiarze przepływu, wyjaśnia, dlaczego wybór instrumentu często wiąże się z decyzją o bezpośrednim pomiarze masy lub rekonstrukcji jej na podstawie objętości.
Najbardziej wyraźnymi przykładami są spalanie i uwalnianie energii. Kocioł, piec czy turbina gazowa wymagają kontrolowanego stosunku powietrza do paliwa, a stosunek ten jest stosunkiem mas, a nie objętości. Zmiana ciśnienia paliwa gazowego, która pozostanie niezauważona, zmieni masę paliwa dostarczonego przy tym samym odczycie objętościowym, zmieniając stechiometrię, zmieniając temperaturę płomienia, zwiększając emisję i obniżając wydajność. Operatorzy, którzy śledzą jedynie objętościowy przepływ powietrza do spalania i paliwa, w rzeczywistości są ślepi na te zmiany.
Systemy parowe rozprowadzają energię, a energia pary przenoszona jest przez jej masę. Jedna tona pary nasyconej pod ciśnieniem 8 barów na godzinę uwalnia podczas kondensacji około dwóch trzecich megawata użytecznego ciepła procesowego. 10-procentowy błąd w odczycie masowego przepływu pary jest zatem 10-procentowym błędem w bilansie energetycznym instalacji, który ujawni się jako niewytłumaczalna luka w raportach efektywności kotła lub w bilansie powrotu kondensatu.
Stechiometria reakcji chemicznej zapewnia trzeci powód. Wsad reaktora składający się z dwóch oddzielnych strumieni miesza się zgodnie ze stosunkami molowymi. Mole to masa podzielona przez masę cząsteczkową. Jeśli system zasilania odmierza jeden składnik objętościowo, a gęstość dryfuje, stosunek molowy zmienia się, a reaktor może wytwarzać produkt niezgodny ze specyfikacją, marnować kosztowny katalizator lub powodować niebezpieczne reakcje uboczne.
Bilanse materiałowe, księgowanie wydajności i kontrola strat również wymagają masy. Zakład, który zamyka miesięczne bilanse masowe, wykorzystuje sumy do wykrywania wycieków, kradzieży, zakłóceń procesów i błędów księgowych. Wagi te uzgadniają masy, a nie objętości, ponieważ zachowana jest tylko masa. Odczyt wolumetryczny wprowadzany do wagi bez prawidłowej gęstości powoduje fantomowy zysk lub stratę, która pochłania wiele dni badań.
Wreszcie, systemy bezpieczeństwa są dobierane na podstawie masy. Zawory nadmiarowe ciśnienia i kolektory kielichowe muszą wytrzymać przepływ masowy, jaki może wygenerować najgorszy wiarygodny scenariusz. Dobór urządzeń nadmiarowych na podstawie odczytów objętościowych bez dokładnej gęstości to szybka droga do niewymiarowego systemu nadmiarowego i poważnej luki w warstwach ochrony obiektu.
Przepływ masowy nie zawsze jest ilością, której potrzebujesz. Rozpoznanie uzasadnionych zastosowań wolumetrycznych zapobiega nadmiernym wydatkom na instrumenty masowe i zapewnia uczciwość inżynierii.
Największą kategorią są sieci wodno-kanalizacyjne. Systemy dystrybucyjne są rozliczane według objętości, zbiorniki są wymiarowane według objętości, a krzywe pomp są publikowane na podstawie objętości. Zmiany gęstości wody w normalnym zakresie roboczym są na tyle małe, że można je zignorować w przypadku wszystkich, z wyjątkiem najbardziej rygorystycznych, bilansów mas. Linie wody miejskiej, wody chłodzącej i ścieków są dobrze obsługiwane przez liczniki elektromagnetyczne lub ultradźwiękowe, które odczytują bezpośrednio objętość.
Napełnianie partiami i dozowanie stanowią drugą kategorię. Gdy celem jest napełnienie naczynia do określonego poziomu lub dostarczenie określonej objętości cieczy do reaktora, celem procesu jest sam odczyt objętości. Masę wsadu można później obliczyć na podstawie gęstości przygotowanej mieszaniny.
Trzecią kategorią jest przepływ gazu w instalacjach, w których kontrolowane jest ciśnienie i temperatura. Systemy sprężonego powietrza działające ze zbiornika pod regulowanym ciśnieniem mają prawie stałą gęstość przez wiele godzin. Miernik turbinowy lub miernik wirowy z pojedynczą wartością zadaną gęstości może zapewnić całkowicie wystarczające informacje monitorujące dla sieci sprężarek powietrza.
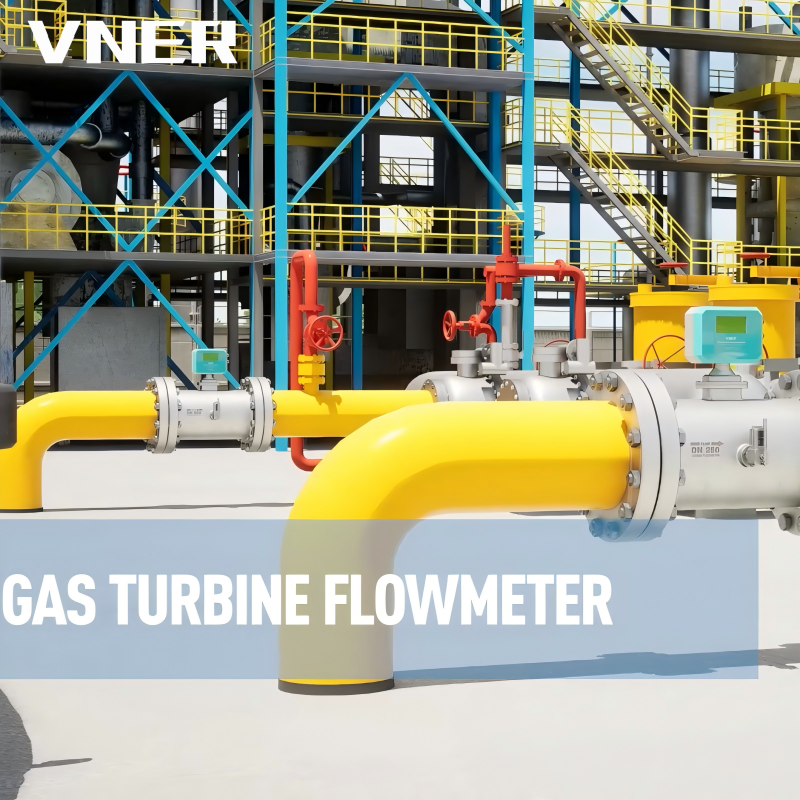 Przepływomierz turbiny gazowej serii LWQ do stabilnych przepływów suchego gazu Zaprojektowany dla czystych, suchych gazów w stałych warunkach, ten miernik turbinowy zapewnia powtarzalne odczyty objętości przy niskich stratach ciśnienia i obsługuje kompensowany przepływ w połączeniu z czujnikami temperatury i ciśnienia. Zobacz produkt →
W przypadku przepływów czystego, suchego gazu w stałych warunkach przepływomierz turbiny gazowej LWQ firmy VNER demonstruje wartość prostoty pomiaru: niskie straty ciśnienia, powtarzalne odczyty objętości i minimalna konserwacja. Gdy proces gwarantuje stabilne ciśnienie i temperaturę, pojedyncza wartość gęstości zastosowana w systemie sterowania przekształca odczyt objętości na masę z akceptowalną dokładnością do celów monitorowania. Kluczowym zwrotem są „stabilne warunki”. W momencie zmiany ciśnienia zasilania gazem konwersja pojedynczej gęstości przestaje obowiązywać.
Gdy koszt błędu gęstości jest wysoki, najczystszym rozwiązaniem jest bezpośredni pomiar masy. Przepływomierz Coriolisa to przemysłowy standard bezpośredniego pomiaru masy.
Miernik Coriolisa zawiera jedną lub dwie zakrzywione lub proste rurki, przez które przepływa ciecz. Lampy wprawiane są w drgania z częstotliwością naturalną za pomocą sterownika elektromagnetycznego. Kiedy płyn przepływa przez wibrującą rurę, ulega przyspieszeniu Coriolisa, które zniekształca drgania rury w sposób proporcjonalny do masowego natężenia przepływu. Czujniki w dwóch punktach rury wykrywają to przesunięcie fazowe i przekładają je na odczyt masy. Fizyka pomiaru nie zależy od gęstości, temperatury, ciśnienia czy profilu przepływu płynu, co sprawia, że technologia ta z natury opiera się na masie.
Ta sama częstotliwość oscylacji ujawnia również masę wewnątrz rurki, co daje miernikowi ciągły wynik gęstości jako produkt uboczny. Ten wynik gęstości jest często dokładny do kilku dziesiątych procenta i sam w sobie może być stosowany do monitorowania stężenia, wykrywania zmiany produktu lub do przekształcania zmierzonego przepływu masowego na przepływ objętościowy w warunkach liniowych.
Mocne strony mierników Coriolisa wyjaśniają ich szerokie zastosowanie w transporcie rozliczeniowym i obsłudze procesów krytycznych: brak ruchomych części, brak wymagań dotyczących prostego przebiegu przed i za przepływomierzem, szeroki współczynnik regulacji i typowa dokładność od 0,1 do 0,2 procent wartości w przypadku dobrze stosowanych liczników przemysłowych. Równie dobrze radzą sobie z cieczami, zawiesinami i gęstymi gazami.
Ograniczenia dotyczą mniej pomiaru, a bardziej zastosowania: miernik Coriolisa powoduje spadek ciśnienia, ponieważ przepływ jest wymuszany przez ograniczenie; koszt gwałtownie rośnie wraz z rozmiarem linii; a korpus miernika musi być odpowiednio podparty, aby uniknąć przenoszenia wibracji zewnętrznych na pomiar. W instalacjach wysokotemperaturowych wymagana jest dokładna specyfikacja materiału rury przepływowej i elektroniki.
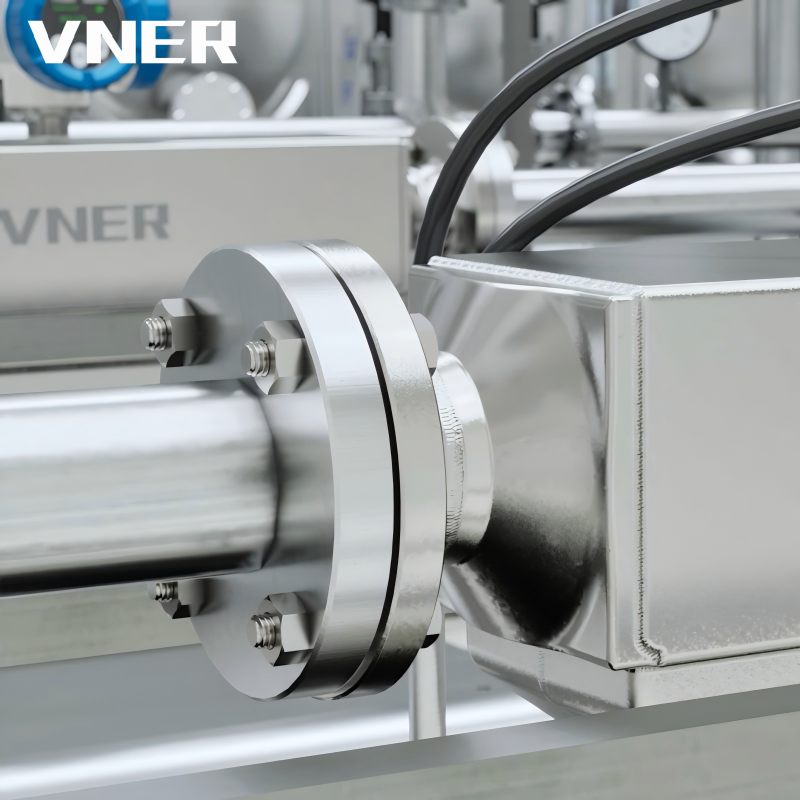 Przepływomierz masowy Coriolisa serii AC do bezpośredniego pomiaru masy i gęstości Ten miernik Coriolisa zapewnia rzeczywisty przepływ masowy, gęstość i temperaturę z jednego przyrządu, dzięki czemu nadaje się do dozowania środków chemicznych i kontroli procesu tam, gdzie założenia dotyczące gęstości zawiodły. Zobacz produkt →
Przepływomierz masowy Coriolisa serii AC firmy VNER ilustruje praktyczny kształt tej technologii w nowoczesnych zakładach. Zapewnia prawdziwy odczyt masy, odczyt gęstości i odczyt temperatury z jednego przyrządu i jest powszechnie stosowany w zastosowaniach związanych z dozowaniem chemikaliów, kontrolą procesu i pomiarem paliwa, gdzie wiadomo, że założenia dotyczące gęstości są fałszywe. Bardziej szczegółowe wyjaśnienie zasady pomiaru można znaleźć w tym dokumencie artykuł o działaniu przepływomierzy masowych Coriolisa .
Dla inżyniera zajmującego się rozbieżnością w przewodzie pary opisaną na początku tego artykułu miernik Coriolisa eliminuje problem u jego źródła: nie zakłada się żadnej gęstości, ponieważ nie jest ona potrzebna do obliczenia masy. Jeśli później do raportowania będzie wymagana liczba objętościowa, wyjście gęstości miernika dokona konwersji odwrotnej. Jeden instrument obejmuje oba kierunki stosunku masy do objętości.
Mierniki Coriolisa są ekonomicznie uzasadnione w wielu zastosowaniach, ale nie we wszystkich. Duża linia wodociągowa, rozbudowana sieć dystrybucji powietrza lub proces, w którym wymagana dokładność wynosi kilka procent, nie wymaga wielokrotności kosztu miernika masy w porównaniu z alternatywnym rozwiązaniem. W przypadku tych usług konwencjonalnym rozwiązaniem jest licznik objętości i obliczenie gęstości.
Koncepcja jest prosta: miernik mierzy objętość, dwa lub trzy przetworniki mierzą rzeczywiste ciśnienie i temperaturę na mierniku, a komputer przepływu lub system sterowania oblicza gęstość na podstawie tych wartości. W przypadku gazu obliczenia są następujące:
ṁ = Q × P × M / (Z × R × T)
z P i T mierzonymi w lokalizacji licznika i przeliczanymi na jednostki bezwzględne. W przypadku pary gęstość określa się na podstawie receptury ze stołu parowego, wykorzystującej zmierzone ciśnienie w przypadku pary nasyconej lub ciśnienie i temperaturę w przypadku pary przegrzanej.
Jak dobre jest to podejście? W przypadku dobrze utrzymanego miernika wirowości lub wirowania, przetwornika ciśnienia skalibrowanego z dokładnością lepszą niż 0,5% zakresu, sondy temperatury z błędem poniżej jednego Kelwina i składu płynu, który pozostaje stały, wynikająca z tego niepewność przepływu masowego mieści się zazwyczaj w zakresie od 1,5 do 3% odczytu. Jest to wystarczające do wewnętrznego monitorowania wydajności, alokacji pomiędzy jednostkami procesowymi i większości sprawozdawczości regulacyjnej. Nie jest ona odpowiednia w przypadku transferu depozytu fiskalnego, gdzie powszechnie wymagana jest niepewność rzędu 0,5%.
Założenia mają znaczenie. Płyn musi być jednofazowy i jednorodny: mokra para całkowicie zakłóci obliczenia gęstości. Ciśnienie stosowane w obliczeniach musi być ciśnieniem na elemencie objętościowym, a nie w punkcie poboru pięćdziesiąt metrów za zaworem regulacyjnym. Czujnik temperatury należy włożyć na odpowiednią głębokość. A skład trzeba sprawdzić, bo masa molowa M pojawia się bezpośrednio we wzorze na gęstość.
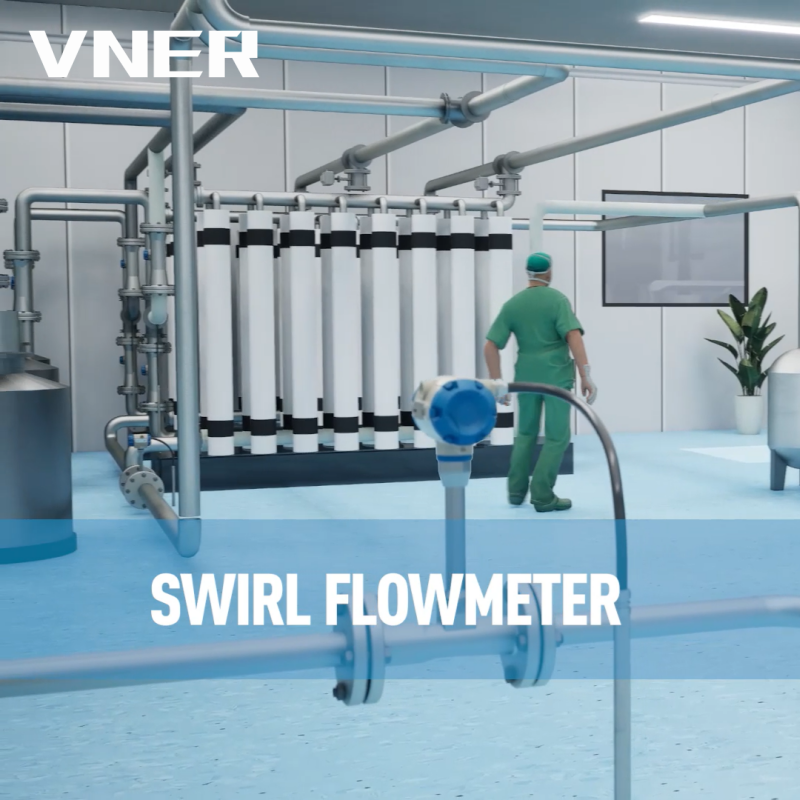 Przepływomierz wirowy serii SA80T-TP ze zintegrowaną kompensacją Ten przepływomierz wirowy integruje czujniki temperatury i ciśnienia w jednym korpusie, umożliwiając kompensację gęstości w czasie rzeczywistym dla wyjściowego przepływu masowego w zastosowaniach związanych z pomiarem energii pary i sprężonego gazu. Zobacz produkt →
VNER stawia czoła wyzwaniom związanym z integracją dzięki przepływomierzowi wirowemu z kompensacją temperatury i ciśnienia serii SA80TTP. Miernik wirowania mierzy przepływ objętościowy przez precesję wiru, a wariant SA80TTP dodaje zintegrowany port ciśnieniowy i czujnik temperatury w tym samym korpusie, więc obliczenia kompensacji wykorzystują rzeczywiste warunki procesu w punkcie pomiarowym. Jeden przyrząd podłącza się kołnierzowo do linii i zapewnia skompensowany przepływ masowy bez typowej mozaiki oddzielnie montowanych przetworników i linii impulsowych. W usługach takich jak dystrybucja pary nasyconej i sieci sprężonego gazu ten typ licznika stał się głównym narzędziem rozliczania energii w zakładach.
Wybór pomiędzy bezpośrednim pomiarem masy a pomiarem objętości z kompensacją ogranicza się do małego zestawu pytań. Udzielenie odpowiedzi na nie przed zakupem pozwala uniknąć dwóch najczęstszych błędów w specyfikacji: kupna miernika masy dla usługi, która go nie potrzebuje, i zakupu zwykłego miernika objętości dla usługi, która tego potrzebuje.
| Kryterium | Miernik masy Coriolisa | Miernik objętości z kompensacją T/P |
|---|---|---|
| Zasada pomiaru | Masa bezpośrednia z siły Coriolisa | Objętość wiru, wiru lub turbiny; gęstość obliczona z T i P |
| Typowa dokładność masy | 0,1-0,2% stawki | 1,5-3% czytania |
| Obsługa gęstości | Pomiar ciągły | Obliczone; skład musi być ustalony |
| Spadek ciśnienia | Umiarkowane do wysokiego | Niski do umiarkowanego |
| Wymóg biegu prostego | Niene | Zwykle określone |
| Ruchome części | Niene | Turbina: obrotowa; wir i wir: brak |
| Najlepiej dopasowana usługa | Zmienna gęstość, fiskalna, krytyczna dla procesu | Stabilne sieci gazowe/parowe, monitoring |
| Profil kosztów | Wyższy koszt początkowy, niskie koszty utrzymania | Niższy koszt początkowy, okresowa kalibracja przetwornika T/P |
Dwa dodatkowe kryteria należą do procesu specyfikacji. Po pierwsze, zdolność kalibracji: miernik masy jest tak dobry, jak pętla kalibracyjna, w której został zweryfikowany. Po drugie, wsparcie inżynieryjne: sprzedawca, który dobiera przyrządy na podstawie rzeczywistych danych procesowych, a nie tabeli katalogowej, znacznie częściej dostarcza licznik, który spełnia deklarowaną dokładność w działaniu. VNER opisuje swoje podejście do wymiarowania oparte na inżynierii na swojej stronie O stronie , a wartość praktyczna jest widoczna w szczegółach, takich jak wybór właściwej sekcji przepływu, ustawienie odcięcia przy niskim przepływie i określenie prawidłowego modelu gęstości do obliczenia kompensacji.
Przykłady liczbowe potwierdzają koncepcje. Poniższe trzy przypadki przedstawiają najczęstsze zadania konwersji w praktyce zakładowej.
Miernik wirowy na linii pary nasyconej wskazuje 8000 m 3 /h przy ciśnieniu bezwzględnym 7 barów. Temperatura nasycenia wynosi około 165 °C, a gęstość na stole parowym wynosi 3,67 kg/m 3 . Przepływ masowy wynosi 8000 × 3,67 = 29 360 kg/h. Gdyby roślina zachowała stałą gęstość 2,16 kg/m 3 w porównaniu z wcześniejszym punktem pracy wynoszącym 4 bary obliczony przepływ masowy wyniósłby 17 280 kg/h, co oznaczałoby zaniżenie rzeczywistej masy o 41 procent. Bilans parowy zbudowany na tej liczbie wykazałby ogromne, niemożliwe straty.
Przewód miernika DN100 transportuje gaz ziemny pod ciśnieniem bezwzględnym 20 barów i temperaturą 25°C. Średnia prędkość wynosi 10 m/s. Pole przekroju poprzecznego wynosi π × (0,1)² / 4 = 0,00785 m², więc przepływ objętościowy wynosi 10 × 0,00785 × 3600 = 283 m 3 /godz. Przy masie molowej 17,2 kg/kmol, współczynniku ściśliwości Z 0,92 przy 20 barach i 25 °C i uniwersalnej stałej gazowej 8314 J/(kmol·K), gęstość wynosi (20 × 10⁵ × 17,2) / (0,92 × 8314 × 298,15) ≈ 15,1 kg/m 3 . Przepływ masowy wynosi 283 × 15,1 = 4273 kg/h. W normalnych metrach sześciennych czyli 4273 / 0,72 ≈ 5900 Nm 3 /godz. Błędem, którego należy unikać, jest mnożenie rzeczywistej objętości przez gęstość normalną: 283 × 0,72 = 204 kg/h, co stanowi błąd przekraczający 95 procent.
Licznik turbinowy mierzy 120 m 3 /h oleju napędowego w temperaturze 35°C. Gęstość w temperaturze 15°C wynosi 840 kg/m 3 ; w temperaturze 35 °C wynosi około 824 kg/m 3 . Rzeczywisty przepływ masowy wynosi 120 × 824 = 98 880 kg/h. Zastosowanie stałej gęstości 15 °C dałoby 100 800 kg/h, co stanowi 1,9% zawyżenie. Przy miesięcznym transferze 10 000 ton, czyli około 190 ton błędu w rozliczeniu w jedną lub drugą stronę, w zależności od gęstości wymaganej w umowie handlowej.
Lata audytów zakładów ujawniły te same błędy konwersji, które powtarzają się w różnych zakładach. Gdy je rozpoznasz, łatwo im zapobiec.
Każda z tych pułapek ma wspólny pierwiastek: inżynier, który przygotował obliczenia, założył, że gęstość się nie zmienia. Rozwiązaniem jest traktowanie gęstości jako zmiennej aktywnej i okresowe jej sprawdzanie.
Przekształć te koncepcje w powtarzalną procedurę roboczą. Następująca sekwencja została przetestowana podczas uruchamiania, rozwiązywania problemów i audytów w dziesiątkach zakładów.
W przypadku cieczy o stałej gęstości i niewielkiej docelowej dokładności kroki 3 i 4 zajmują kilka minut. W przypadku sieci gazowej lub parowej o zmiennych warunkach te same kroki uzasadniają inwestycję w sprzęt kompensacyjny lub w bezpośredni miernik masy, który całkowicie eliminuje problem gęstości.
Wróć jeszcze raz do dwóch metrów na linii parowej. Zakład mógł poradzić sobie z tą rozbieżnością na trzy sposoby: ponownie skalibrować miernik wirowy i ponownie wprowadzić stałą gęstość, co jest krótkotrwałą poprawką; zainstalować kompensację ciśnienia i temperatury na wolumetrze, co jest trwałym rozwiązaniem zapewniającym dokładność na poziomie monitorowania; lub zastąp go miernikiem masy Coriolisa, który jest ostatecznym rozwiązaniem, gdy dokładność masy ma kluczowe znaczenie. Wszystkie trzy są uzasadnionymi odpowiedziami inżynieryjnymi. Właściwy zależy od celu pomiaru.
To jest główna myśl tego artykułu. Przeliczenie masowego natężenia przepływu na objętościowe natężenie przepływu to jedno mnożenie, a odwrotność to jeden podział. Trudnością nie jest arytmetyka; to jest gęstość. Inżynier procesu, który zna rzeczywistą gęstość na mierniku, który rozumie, jak ciśnienie, temperatura i skład wpływają na tę gęstość, i który wybrał instrument, który albo bezpośrednio mierzy masę, albo dostarcza dane do jej rekonstrukcji, będzie codziennie generował wiarygodne liczby. Dostępne dziś instrumenty mają doskonałą diagnostykę, ale nie są w stanie zrekompensować koncepcji, która była błędna w dniu jej konfiguracji.
Firma VNER produkuje obie rodziny przyrządów, od przepływomierzy masowych Coriolisa serii AC po skompensowane mierniki wirowości i wiru, a jej inżynierowie rutynowo pomagają wykonawcom EPC, operatorom instalacji i producentom OEM w podjęciu decyzji, które podejście pasuje do danego procesu. Decyzja rozpoczyna się, jak powinna, od jednego pytania dotyczącego zakładu: co musi wiedzieć ten proces, masa czy objętość?
Wszystkie nasze produkty i usługi oferujemy według międzynarodowych standardów.

+86-18652789521
+86-18052582295
+86-0514-83633600 / 83633900

+86-0514-83633600 / 83633900

shawn@vnerflow.com
info@vnerflow.com

Nr 11 Xingye Road, Miejski Park Przemysłowy Chenji, Yizheng, Yangzhou, Chiny